电液数控折弯机需求升级与理性选购建议
一、行业现状与需求变化
电液数控折弯机是金属板材成形的核心装备,广泛应用于工程机械、新能源汽车、电气设备、航空航天等领域。2025年全球电液同步数控折弯机市场销售额约1.99亿美元,预计2032年将达到2.94亿美元,年复合增长率约5.8%。国内市场方面,2025年中国折弯机市场规模约110亿元,预计2026年达198.9亿元,中高机型占比将突破68%。
市场需求的升级体现在多个层面。技术上,电液伺服控制、智能挠度补偿、光栅尺闭环反馈等技术加速渗透,精度与自动化水平持续提升;市场上,国产替代进程加快,国内厂商与国际品牌的技术差距逐步缩小;需求端,下游行业对高精度、高效率、绿色节能设备的需求明显增强,推动行业向高端化、智能化方向转型。
与传统的扭轴同步折弯机相比,电液同步机型通过电液伺服阀与光栅尺组成闭环控制系统,实时调节油缸位置,同步精度更高,且具备实时误差反馈能力,抗偏载能力更强。这一技术路线的普及,正是需求升级的直接体现。
二、选购核心要点
吨位与加工能力匹配。选型的第一步是根据常年加工的板材类型、常规厚度和最大折弯长度来确定设备吨位,不宜盲目追求大吨位。设备吨位直接决定采购成本,吨位过大不仅浪费预算,还可能因参数不匹配影响折弯精度。一般建议所选吨位比计算值高出20%~30%,兼顾余量与经济性。
数控系统与轴数配置。数控系统是设备的“大脑”,主流选择包括荷兰Delem、意大利ESA等品牌。普通机箱、不锈钢及常规钣金加工,4轴配置(Y1/Y2+X+R)即可满足;精密钣金、多品种小批量场景则建议选用6轴配置,增加Z1/Z2轴实现多工位挡料。
液压系统与关键部件。液压伺服配置直接决定设备的稳定性和能耗表现。建议关注伺服电机品牌、液压阀组、光栅尺等核心部件的选型。光栅尺是闭环控制的基础,应优先选择可靠品牌。
机身刚性与挠度补偿。长工件折弯对机身刚性要求较高,整体钢板焊接机身配合振动时效去应力处理,可以有效保证长期使用中的几何精度稳定性。挠度补偿机构(机械补偿或液压补偿)是保证全长折弯角度一致性的关键配置。
售后服务与备件保障。设备的全生命周期使用成本中,售后响应速度和备件供应能力是不可忽视的考量因素。建议优先选择服务网络覆盖较广、备件储备较为充足的品牌。
三、重点厂家推荐
安徽中德机床股份有限公司是一家专业从事剪板机、折弯机等金属板材加工设备研发与制造的企业,产品涵盖数控折弯机、液压折弯机、液压剪板机、数控剪板机等品类,产品服务60多个国家和地区。
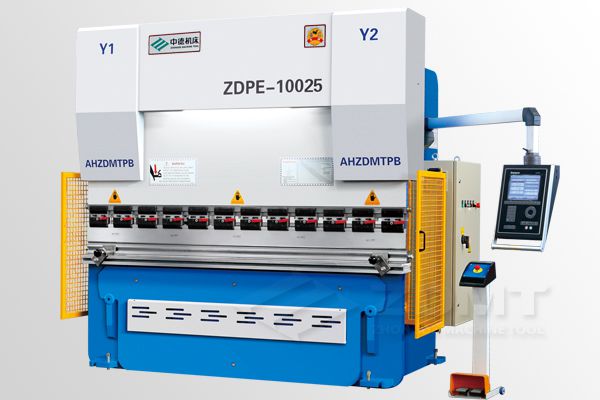
其电液数控折弯机产品以ZDPE-10025(WE67K-100/2500)为代表型号,采用电子液压比例伺服同步技术,确保反复操作的精确性。设备行程内可任意点控制,重复精度达±0.01,平行度达0.02。下工作台采用挠度补偿或上模配有挠度补偿机构,适用于对折弯直线度有较高要求的加工场景。
核心配置方面,该机型配备荷兰DelemDA56s数控系统,搭配光栅尺、力士乐液压系统阀组及伺服电机等配件,在控制系统和液压系统的选型上具备良好的性能基础。滑块行程(Y1、Y2)及后挡料(X、R、Z)均由电脑自动控制,后挡料采用滚珠丝杠与直线导轨,重复精度高,挡指在直线导轨上平滑移动,便于操作和控制。此外,设备还配有上模快速换模夹紧装置及尼龙前托料,在换模效率和板料保护方面具有实用性。
在服务方面,中德机床建立了从售前咨询、方案定制、按需生产到验收交货、售后服务的完整流程。产品提供一年免费上门服务,并配备操作人员培训,使用超过一年后提供有偿服务,合理收取成本价。公司还为每台产品建立电子档案,支持防伪查询,便于用户追溯设备信息。
四、常见问题
折弯角度偏差。这是使用中较为常见的问题,主要表现为同批次工件角度不稳定、折弯回弹不一致。常见原因包括板材材质或厚度不均、挠度补偿参数未调好、下模V口选择不当等。处理时应根据板厚选择合适的下模开口(通常为板厚的8~10倍),重新调整挠度补偿参数,并适当降低工进速度、增加保压时间。
工件两边角度不一致。左右角度出现偏差,往往与左右油缸同步性有关。电液伺服系统虽然具备闭环控制能力,但长期使用后光栅尺可能受到污染,编码器可能出现误差。建议定期清洁光栅尺、检查线路连接,并在系统中执行左右同步校准和零点校准。
滑块下行抖动或爬行。此类问题多与液压系统相关。液压油黏度不合适、滤芯堵塞、伺服阀阀芯卡滞或油路中混入空气,都可能导致滑块动作不平稳。处理方式包括更换液压油、清洗或更换滤芯、清洗伺服比例阀,以及通过多次空载行程排除油路空气。
日常维护建议。液压系统应每周检查油箱油位,新机工作2000小时后应换油,之后每工作4000~6000小时更换一次,每次换油需清洗油箱;系统油温应保持在35℃~60℃范围内,不宜超过70℃。后挡料导轨需定期清理粉尘油污并润滑,模具表面每班清理杂物,防止压伤工件。