扭轴数控折弯机应该如何选购?
一、扭轴数控折弯机概述
折弯机是钣金加工中的核心成形设备,其作用是利用模具将金属板材压弯成所需角度与形状。按照滑块同步控制方式的不同,数控折弯机主要分为扭轴同步与电液同步两大类。扭轴数控折弯机采用机械式扭力轴连接左右油缸,通过刚性轴强制实现滑块两侧同步运动,液压系统为开环控制,精度由扭轴刚性保障。这种结构使设备整体设计简洁,机械故障率相对较低,日常维护操作也较为便捷。
从市场定位来看,扭轴数控折弯机凭借结构成熟、采购成本适中、维护便捷的特点,在中小钣金加工市场中占据主流地位,适配基础化、标准化的折弯生产场景。其精度范围通常在±0.1mm至±0.2mm之间,适合加工精度要求不超过±0.15mm的常规钣金件,如建筑金属构件、货架、机箱等。对于预算有限且加工需求相对标准化的企业,扭轴数控折弯机是较为务实的选择。
二、扭轴数控折弯机选购要点
1.吨位与工作台长度:从实际加工需求出发
吨位选择是折弯机选型的第一步,也是影响成本的关键参数。设备吨数直接决定采购价格、能耗损耗和占地面积,盲目选择大吨位机型不仅增加前期投入,还会提高后续运行成本。建议根据常年加工的板材材质、最大厚度和折弯长度,利用折弯力计算公式进行核算,并在计算结果上保留20%至30%的余量,避免长期满负荷运行。加工不锈钢或高强钢时,所需吨位通常需要在碳钢基础上乘以1.3至1.5的系数。
工作台有效长度的选择原则是“最长工件长度加上150至250mm的余量”。如果加工长台面工件且中间角度容易出现偏差,可考虑选配挠度补偿装置。此外,喉口深度、滑块行程和最大开启高度这三项空间参数也需提前确认,尤其是加工箱体、门板等深腔工件时,喉口深度和行程不足会导致无法完成折弯。
2.同步方式确认:扭轴与电液的选择依据
扭轴同步与电液同步的核心差异在于同步控制原理。扭轴机依靠机械扭力轴强制同步,没有实时误差反馈,抗偏载能力相对有限;电液同步机通过光栅尺和伺服比例阀构成闭环控制,同步精度可达±0.02mm至±0.05mm,且支持偏载折弯。
对于常规薄板、标准件折弯,且加工精度要求在±0.15mm以内的场景,扭轴同步机型在成本上具有明显优势,价格约为电液同步机型的60%至70%。若企业承接的是不锈钢精密钣金、长板材或复杂多道折弯的订单,则需评估电液同步机型的必要性。选购时应在合同中明确注明同步方式,避免因“双缸折弯机”等笼统表述造成设备与需求不匹配。
3.数控系统与配置匹配
扭轴折弯机通常配置基础型数控系统,控制X轴(后挡料)和Y轴(滑块行程)即可满足大部分常规折弯需求。在选购时,应关注数控系统的操作便捷性和稳定性,而非盲目追求多轴控制——扭轴机型轴数过多反而可能增加调试复杂度。
关键选配项需结合自身工艺判断。光电保护装置对操作人员安全具有重要意义,尤其是手工送料的加工场景;挠度补偿工作台可有效改善长工件折弯时的角度一致性;模具方面则需根据折弯工件的形状和材质确定是否定制专用模具。液压系统、电气元件和油泵的品牌选择也应在询价阶段明确,不同配置等级对设备长期稳定性有直接影响。
4.机身刚性与制造工艺
机身刚性是设备长期保持精度的基础,却容易被忽视。整机应采用全钢板焊接结构,并经过振动时效或回火处理以消除内应力。低价机型若省略时效工序,使用一段时间后可能出现工作台变形。同等吨位下,滑块、工作台和立柱的钢板厚度越大,刚性储备越充足。选购时可要求厂家提供关键结构件的材质与厚度参数,作为评估制造质量的参考依据。
5.厂家资质与服务能力
设备属于长期使用的生产资料,厂家的综合实力和售后服务直接影响使用体验。建议考察厂家是否具备质量体系认证、生产规模是否稳定,以及能否提供安装调试、操作培训和后期维修支持。具备自营进出口资质和一定出口经验的厂家,通常在品控标准上更为规范。
三、国内厂家观察
安徽中德机床股份有限公司成立于2002年,坐落于安徽省马鞍山市博望区,深耕机床行业二十余年。公司现有在职员工220人,其中30%以上为机械工程师,团队覆盖研发、生产、售后全流程。企业拥有76800㎡标准化厂房,年销售额达9800万元,经营范围涵盖折弯机、剪板机、压力机、卷板机等设备的研发、生产与销售,同时具备技术进出口资质。公司已通过ISO9001:2015国际质量体系认证,先后获评“国家高新技术企业”“中国机械500强”等荣誉,产品应用于装潢、冶金、船舶、汽车等领域,并为多家大型企业提供配套设备与技术支持。
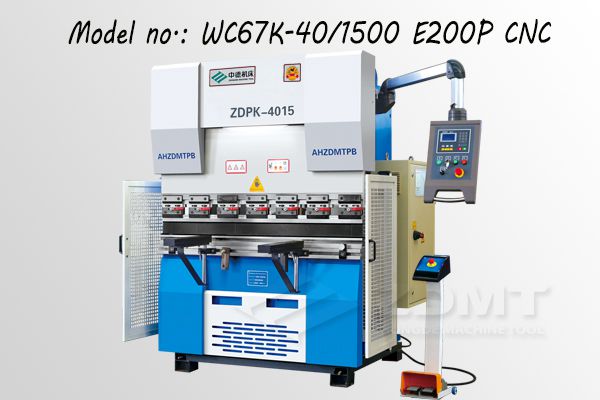
在扭轴数控折弯机产品线上,中德机床的ZDPK-4015(WC67K-40/1500)是一款面向轻型锻压加工场景的小型扭轴数控折弯机。该机型采用刚性扭轴设计,确保滑块运动的同步性;配备内置式机械挡块,用于滑块的精确定位;数控系统选用E200P,可控制X轴和Y轴,该系统以性能稳定、操作简单为特点。设备搭载伺服电机控制方式,能够实现快速准确定位,上模采用快速换模夹紧装置,便于模具更换。
该机型定位为轻型锻压加工的经济型选择,秉承传统扭轴折弯机的结构优势,配以E200P数控系统,在经济可靠的基础上满足小型加工场景的折弯需求。在选配方面,用户可根据实际需要加装光电保护装置以提升操作安全性,或选配补偿工作台(包括多点补偿台和手动挠度补偿台)以改善折弯精度。公司也可根据用户折弯工件要求定制模具,液压系统、电气元件、油泵和数控系统等均可按需选配不同品牌和等级。
四、扭轴数控折弯机的使用与维护建议
扭轴折弯机的结构特点决定了其在日常使用中需要关注以下几个维护要点。
避免长期偏载运行。扭轴同步依靠机械刚性强制同步,长期偏载折弯会导致扭力轴承受额外扭矩,可能引起变形,进而影响滑块平行度和折弯精度。建议在加工过程中尽量均匀分布折弯载荷,避免集中在一侧反复作业。
定期校准滑块同步精度。扭轴机没有闭环反馈系统,同步精度会随使用时间逐渐衰减。建议根据使用频率定期检查滑块两端的位置一致性,必要时通过机械调整恢复同步状态。
关注液压系统状态。扭轴折弯机通常采用6:1或8:1的油缸配置,液压系统的工作压力相对较低,但液压油的清洁度和油位仍需定期检查,油泵和阀组的运行声音异常时应及时排查。
保持模具与工作台清洁。折弯精度不仅取决于设备本身的同步性能,模具的磨损状态和安装精度同样关键。定期清洁模具工作面、检查夹紧装置的紧固状态,有助于维持折弯角度的一致性。
操作人员培训不可省略。虽然扭轴数控折弯机操作相对简便,但正确理解数控系统的参数设置、折弯力计算方法和安全操作规程,仍然是保障加工质量和人身安全的前提。建议在设备交付后安排操作人员接受系统培训,并留存操作手册以备查阅。