中德机床折弯机产品观察与选购指南
一、行业及产品简单介绍
折弯机是钣金加工中的核心成形设备,其作用是利用模具将金属板材压弯成所需角度与形状。从机箱机柜、建筑幕墙到汽车结构件,折弯工序几乎贯穿所有钣金制造场景。按照滑块同步控制方式的不同,数控折弯机主要分为扭轴同步与电液同步两大类。
目前国内钣金加工行业稳步发展,装潢、汽车、船舶、冶金等下游领域需求持续稳定,带动数控折弯机设备的市场刚需不断提升。传统普通折弯机逐步被数控机型替代,具备稳定精度、低故障率、可定制化的设备成为市场采购的主流选择。从市场规模来看,2025年中国折弯机市场规模约110亿元,中高机型占比预计将突破68%,行业呈现智能化、高精度化的发展趋势。
扭轴数控折弯机采用刚性扭轴机械同步结构,依靠物理扭轴实现左右滑块运动同步,整体结构简单,机械传动逻辑直观,设备核心传动部件少,日常运行不易出现基础故障。其精度范围通常在±0.1mm至±0.2mm之间,适合加工精度要求不超过±0.15mm的常规钣金件。
电液数控折弯机则采用电子液压比例伺服同步控制模式,依托液压系统阀组、伺服电机与数控系统联动,通过光栅尺实时监测数据,精准调控油缸供油与滑块行程,实现全流程动态同步调节,控制逻辑更精细。电液同步机型通过闭环控制系统,同步精度可达±0.02mm至±0.05mm,且支持偏载折弯。
两类设备精准对应不同市场需求,没有绝对优劣,只有场景适配之分,这也是用户选购设备最核心的判断依据。
二、厂家及核心产品介绍
安徽中德机床股份有限公司是一家专业从事剪板机、折弯机等金属板材加工设备研发与制造的企业,产品涵盖数控折弯机、液压折弯机、液压剪板机、数控剪板机等品类,产品服务60多个国家和地区。公司拥有国家专利150余项。公司建立了售前、售中、售后服务体系,为每一台售出产品建立电子档案,确保每一个中德机床用户享受贴心服务。
服务流程方面,公司提供从售前咨询、签订合同、按需定制生产、验收交货到售后服务的完整闭环。售前阶段由销售人员与客户沟通,根据生产工件来确定所需设备及不同的模具,给出合理的购买建议;生产阶段根据客户不同需求设计图纸,经加工、装配、油漆、电气等环节完成设备生产;设备出厂前经过抗压测试和检验,确保产品质量没有问题后安排发货。产品提供一年免费上门服务,手把手教会操作人员。
核心产品一:电液同步折弯机ZDPE-10032
该款电液同步折弯机型号为ZDPE-10032,最大承载吨位100吨,最大加工长度3200mm,国标型号WE67K-100/3200,为企业常规型号。
核心技术特点:
同步控制:采用电子液压比例伺服同步技术,确保反复操作的精确性;行程内可控制任意点施压,重复精度达±0.01,平行度达0.02。
挠度补偿:下工作台采用挠度补偿,配备3个液压挠度补偿油缸,有效补偿中间位置角度偏差。
数控系统:配备荷兰Delem数控系统,搭配光栅尺、力士乐液压系统阀组及伺服电机,具有良好的性能。
轴控能力:滑块行程(Y1、Y2)及后挡料(X、R、Z)均由电脑自动控制,后挡料采用滚珠丝杠与直线导轨,重复精度高。
后挡料系统:全新成套后挡料系统,平行度高,加厚型横梁,高强度耐用;X轴全封套式设计,内有滚珠丝杆及直线导轨,重复精度高,少维护;X轴采用伺服电机控制,钢丝同步带,控制精度高,定位快,噪音低。
关键部件:采用法国进口施耐德元件,稳定耐用寿命长;采用高精度数控模具及模具快夹,换模高效率;采用进口光栅尺,Y轴位置数据反馈无延时;采用进口液压系统,稳定,耐高温高压。
结构设计:采用线轨双托料,可水平移动,单人双人工作站位切换方便又能保持平行度;可调式档指,手摇升降,可适应不同模具;横梁双线轨设计,零游隙。
电气系统:双变压器电源设计,有效消除干扰,机床电脑运行更稳定。
该款产品适配对折弯直线度有较高要求的加工场景,适合精密钣金、多品种小批量生产场景使用。
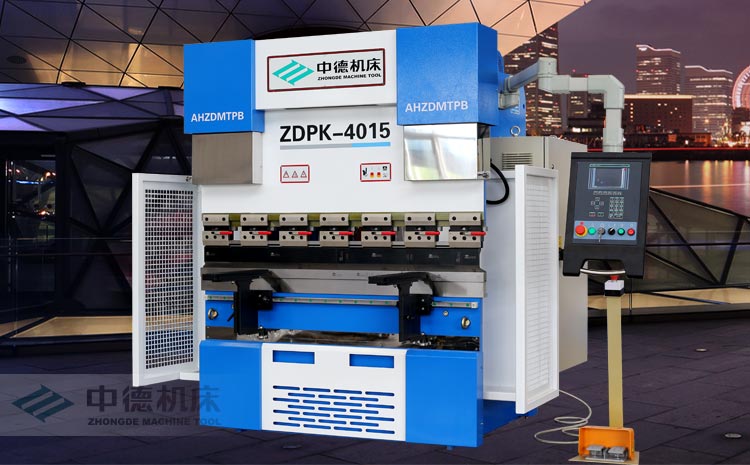
核心产品二:扭轴数控折弯机ZDPK-4015
该款扭轴数控折弯机型号为ZDPK-4015(WC67K-40/1500),是一款扭轴数控折弯机旗舰产品,满足不同客户对小型折弯的需求。
核心技术特点:
数控系统:采用E300数控系统,秉承E210产品质量稳定可靠、性能好的传统,融合更多先进技术,优化了操作界面,提升了客户的操作便捷性,增强了机床的控制功能。
控制功能:支持X、Y、R轴伺服轴控制,C轴液压补偿/机械补偿两种模式可选;配EDS/ProNet系列伺服,性能好,质量稳定;精确的角度编程计算功能,内置模具库和材料表,提升了角度计算的精度。
同步结构:采用高精度扭轴同步装置,采用品牌关节轴承,经久耐用;配有Y轴伺服定位功能,能精确有效提高Y轴精度,并使工作效率明显提高。
后挡料总成:高精度后挡料总成,配有高精度滚珠丝杆,可调式档指,手摇升降,可适应不同模具;横梁双线轨设计,零游隙。
关键部件:采用法国进口施耐德元件,抗干扰,稳定耐用寿命长;采用国内品牌电机及油泵,动力强劲,噪音低;采用高品质液压阀,抗高压,持久耐用。
模具配置:标准分段模具并配合模具快夹,换模快速。
核心产品三:小型扭轴数控折弯机
该款小型扭轴数控折弯机型号同样为ZDPK-4015(WC67K-40/1500),是轻型锻压工业的优选机型,秉承传统扭轴折弯机的优势,配以E200P数控系统,在经济可靠的基础上满足各种小型加工的折弯需求。
核心技术特点:
结构设计:坚固的刚性扭轴设计,确保滑块运动的同步;内置式机械挡块,确保滑块的精确定位。
数控系统:E200P数控系统性能稳定,简单易用,性价比高;可控制X和Y轴,实现操作的精确和高效。
操作便捷性:上模快速换模夹紧装置,实现换刀方便快捷;伺服电机控制方式,能实现快速准确定位,满足不同用户需求。
特殊选配项:光电保护装置可保护人身安全特别是手指安全;补偿工作台可有效消除滑块变形对折弯精度的影响(多点补偿工作台/手动挠度补偿工作台);可根据用户折弯工件要求定制模具。
三、选购指南
1.吨位选择:从实际加工需求出发
吨位选择是折弯机选型的第一步,也是影响成本的关键参数。设备吨数直接决定采购价格、能耗损耗和占地面积,盲目选择大吨位机型不仅增加前期投入,还会提高后续运行成本。建议根据常年加工的板材材质、最大厚度和折弯长度,利用折弯力计算公式进行核算,并在计算结果上保留20%至30%的余量,避免长期满负荷运行。加工不锈钢或高强钢时,所需吨位通常需要在碳钢基础上乘以1.3至1.5的系数。
工作台有效长度的选择原则是“最长工件长度加上150至250mm的余量”。此外,喉口深度、滑块行程和最大开启高度这三项空间参数也需提前确认,尤其是加工箱体、门板等深腔工件时,喉口深度和行程不足会导致无法完成折弯。
2.同步方式选择:扭轴与电液的场景适配
扭轴同步与电液同步的核心差异在于同步控制原理。扭轴机依靠机械扭力轴强制同步,没有实时误差反馈,抗偏载能力相对有限;电液同步机通过光栅尺和伺服比例阀构成闭环控制,同步精度可达±0.02mm至±0.05mm,且支持偏载折弯。
对于常规薄板、标准件折弯,且加工精度要求在±0.15mm以内的场景,扭轴同步机型在成本上具有明显优势,价格约为电液同步机型的60%至70%。若企业承接的是不锈钢精密钣金、长板材或复杂多道折弯的订单,则需评估电液同步机型的必要性。
3.数控系统与轴数配置
数控系统是设备的“大脑”。普通机箱、不锈钢及常规钣金加工,4轴配置(Y1/Y2+X+R)即可满足;精密钣金、多品种小批量场景则建议选用6轴配置,增加Z1/Z2轴实现多工位挡料。扭轴折弯机通常配置基础型数控系统,控制X轴(后挡料)和Y轴(滑块行程)即可满足大部分常规折弯需求。在选购时,应关注数控系统的操作便捷性和稳定性,而非盲目追求多轴控制——扭轴机型轴数过多反而可能增加调试复杂度。
4.关键配置选型建议
液压系统与核心部件。液压伺服配置直接决定设备的稳定性和能耗表现。建议关注伺服电机品牌、液压阀组、光栅尺等核心部件的选型。光栅尺是闭环控制的基础,应优先选择可靠品牌。
机身刚性与挠度补偿。长工件折弯对机身刚性要求较高,整体钢板焊接机身配合振动时效去应力处理,可以有效保证长期使用中的几何精度稳定性。挠度补偿机构是保证全长折弯角度一致性的关键配置。
安全与选配项。光电保护装置对操作人员安全具有重要意义,尤其是手工送料的加工场景;挠度补偿工作台可有效改善长工件折弯时的角度一致性;模具方面则需根据折弯工件的形状和材质确定是否定制专用模具。液压系统、电气元件和油泵的品牌选择也应在询价阶段明确,不同配置等级对设备长期稳定性有直接影响。
5.售后服务与备件保障
设备的全生命周期使用成本中,售后响应速度和备件供应能力是不可忽视的考量因素。建议优先选择服务网络覆盖较广、备件储备较为充足的品牌。中德机床为每一台售出产品建立了电子档案,用户可通过正确的“产品编号”进行在线查询,以备售后跟踪服务。产品自购买之日起一年内提供免费上门服务,手把手教会操作人员;使用超过一年,提供有偿服务,合理收取成本价。
四、日常维护与保养要点
折弯机的日常维护直接关系到设备加工精度和使用寿命,以下几点值得重点关注。
液压油路维护。每周检查油箱油位,如进行液压系统维修后也应检查,油位低于油窗应加注液压油。新机使用一个月后应检查各油管弯曲处是否变形。液压油建议使用抗磨液压油ISOVG46,系统油温应保持在20-60℃之间,避免油温过高导致油质及配件变质损坏。定期更换液压油和滤芯,以确保液压系统长期稳定运行。
操作前检查。启动前须认真检查电机、开关、线路和接地是否正常和牢固,检查设备各操纵部位、按钮是否在正确位置。检查上下模的重合度和紧固性,检查各定位装置是否符合被加工的要求。设备启动后应空转1-2分钟,上滑板全行程运动2-3次,确认无异常声音或故障后方可正式工作。
安全操作规范。板材折弯时必须压实在位,防止折弯时板材翘起伤人;不要做单边、单点负荷工作;上下模之间不准堆放杂物、工具;两人以上折弯时应指定一人统一指挥,离开机器时应切断电源。运转中若发现工件或模具位置不正确,应停机校正,操作时严禁用手直接纠正,以防止伤手。